
La sélection d’une perceuse à colonne se joue sur le matériau travaillé, les diamètres à percer, l’encombrement de l’atelier et la fréquence d’usage. Un appareil à 180 euros peut suffire pour le bois tendre et des montages occasionnels, tandis qu’une machine à 900 euros devient cohérente pour l’acier, les grosses mèches et un emploi soutenu.
- Une perceuse d’établi convient aux petits ateliers et aux travaux courants sur bois, plastique et métal fin.
- La capacité de perçage dépend de la course de broche, du col de cygne et de la hauteur disponible sous mandrin.
- La puissance ne se choisit pas seule, car la plage de vitesses, le mandrin et la rigidité du bâti comptent autant.
- Une pièce ne doit jamais être tenue à la main lors du perçage, même pour un trou de faible diamètre.
- Le budget 2026 s’étend généralement de 150 à 1 500 euros, hors forets, étau et installation électrique éventuelle.
Choisir le type de perceuse à colonne selon vos projets de bricolage
Une perceuse à colonne sert à guider un foret parfaitement à la verticale, avec une profondeur contrôlée. Cette précision fait la différence lors de l’assemblage d’un meuble, du perçage d’une platine métallique ou de la pose de quincaillerie répétitive. Une perceuse portative reste pratique pour intervenir sur une pièce déjà en place, mais elle ne remplace pas une machine fixe lorsque l’angle et la répétition doivent être maîtrisés.
La version d’établi est la plus fréquente chez les particuliers. Elle se fixe sur un établi lourd ou un meuble rigide, généralement avec quatre boulons traversants. Comptez une hauteur de 60 à 90 cm et une masse de 20 à 45 kg selon les modèles. En 2026, un appareil correct pour le bois et le métal fin se situe entre 180 et 450 euros, avec un moteur de 350 à 550 W et un mandrin de 13 ou 16 mm.
Cette configuration convient à la fabrication de meubles, aux réparations domestiques, aux trous pour tourillons et aux perçages de petites pièces métalliques. Elle réclame toutefois un plateau de travail stable. Poser une machine de 35 kg sur une table pliante est une erreur courante. Les vibrations dérèglent progressivement les assemblages et peuvent desserrer les fixations de la machine.
Perceuse sur colonne au sol, radiale ou magnétique
La perceuse à colonne au sol s’adresse aux pièces hautes, longues ou lourdes. Son bâti dépasse souvent 1,50 m et sa table peut être réglée sur la colonne. Elle accepte plus facilement une pièce de bois massif, un garde-corps ou un profilé métallique. Pour une machine monophasée de 750 à 1 100 W, avec une table orientable et une capacité annoncée de 20 à 25 mm dans l’acier, comptez 600 à 1 500 euros en distribution spécialisée en 2026.
La perceuse radiale se distingue par un bras ou une tête qui se déplace horizontalement. Elle permet de percer loin du bord sans déplacer une grande pièce. Cette solution est utile pour des panneaux larges, des cadres métalliques ou des pièces dont le centre est difficile à atteindre. Son avantage réel vient du col de cygne réglable, mais son prix, son encombrement et les réglages supplémentaires ne se justifient pas pour trois perçages mensuels.
La perceuse magnétique est une machine de chantier. Son embase électromagnétique se fixe sur une surface ferromagnétique plane, propre et suffisamment épaisse. Elle est adaptée au perçage de structures métalliques avec fraises annulaires, mais elle ne fonctionne pas sur l’aluminium, le bois, l’inox austénitique ou une surface rouillée qui réduit l’adhérence. Les premiers modèles sérieux démarrent autour de 550 euros, sans les fraises et sans alimentation sécurisée sur chantier.
Un support de perçage pour perceuse portative reste une option économique pour des besoins très ponctuels. Il coûte souvent entre 40 et 120 euros, mais son jeu mécanique, son manque de masse et son absence de vraie table limitent la qualité du travail. Il peut aider à réaliser quelques trous verticaux dans du bois, pas remplacer un véritable équipement d’atelier pour le métal ou des assemblages exigeants.
La place disponible doit être mesurée avant l’achat. Prévoyez au minimum 60 cm de dégagement devant la table pour manipuler une pièce, et une prise électrique accessible sans rallonge traversant la zone de travail. Une machine immobile mais mal implantée devient vite inutilisée. L’outillage adapté est celui qui reste accessible, fixé et réglable dans l’espace réel de l’atelier.
La distinction entre ces formats prépare le choix technique. Après avoir défini le gabarit de machine, il faut vérifier ce qu’elle peut réellement percer, et non se contenter du diamètre imprimé sur son carton.
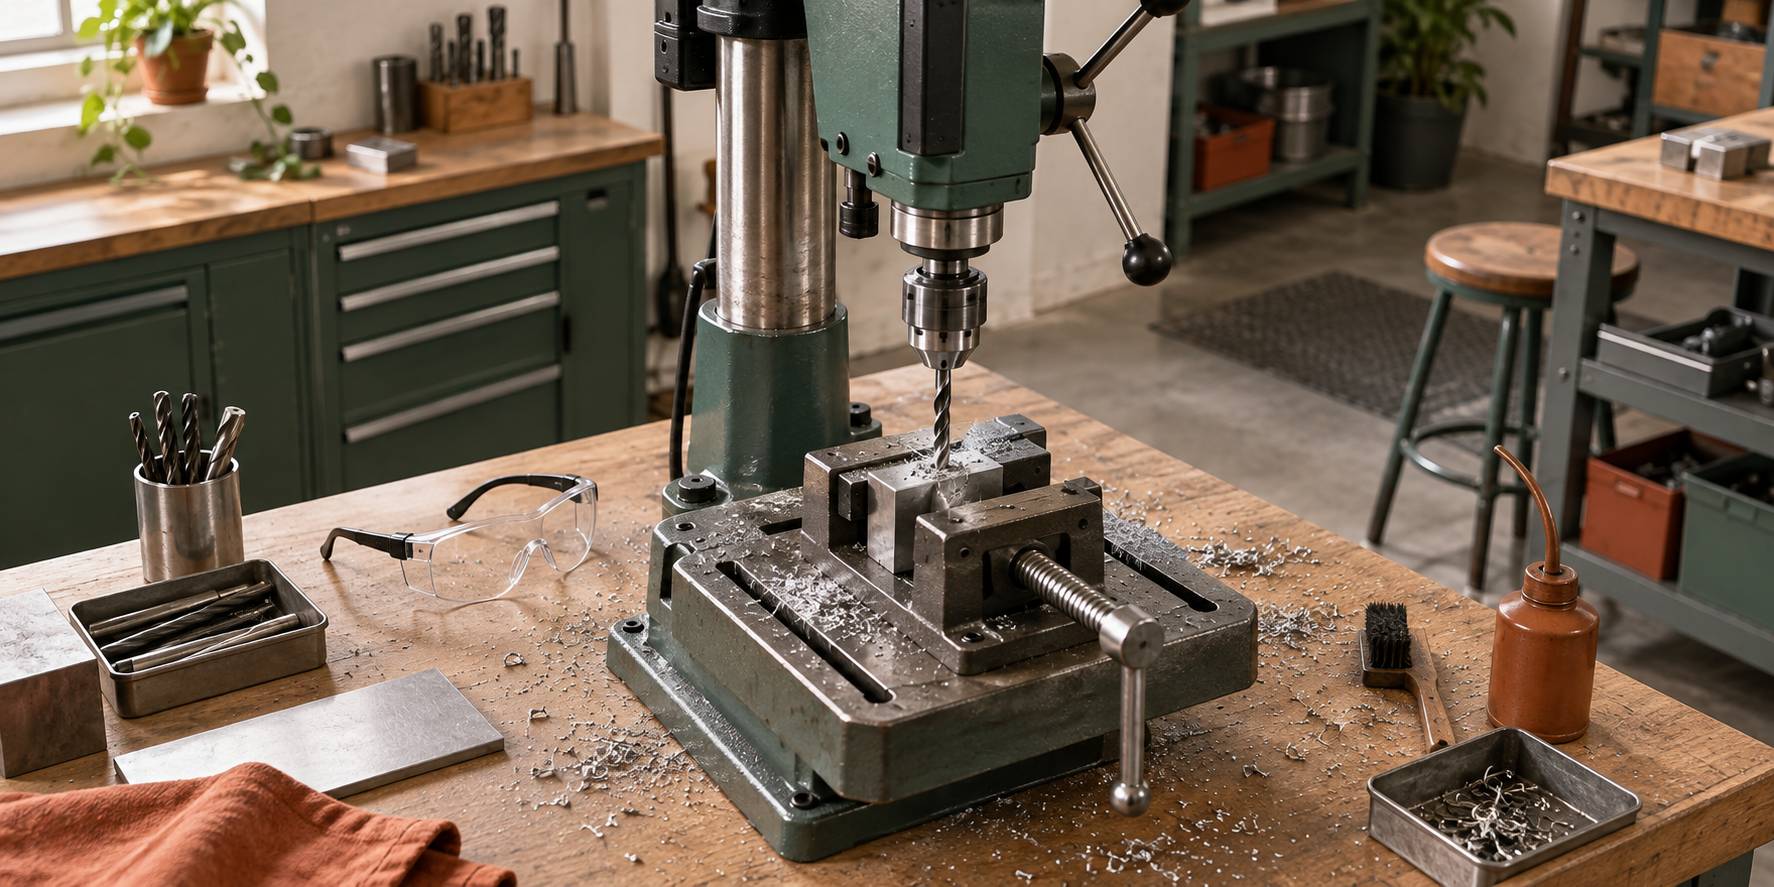
Évaluer la capacité de perçage, la course et la précision de la machine
La capacité de perçage ne se résume pas au diamètre maximum annoncé par le fabricant. Une indication comme « 16 mm dans l’acier » suppose généralement un acier doux, un foret affûté, une vitesse basse, une pièce bridée et un effort d’avance régulier. Dans un atelier domestique, la qualité du foret, la rigidité de la table et le refroidissement influencent davantage le résultat qu’un chiffre marketing isolé.
La course de broche indique la descente verticale disponible. Une course de 50 mm est acceptable pour des trous traversants dans des tasseaux ou des platines fines. Une course de 80 à 100 mm apporte une marge utile pour les mortaises, les pièces épaisses et les perçages avec butée de profondeur. Le réglage par butée graduée facilite les séries identiques, par exemple pour préparer plusieurs montants de meuble.
La distance entre l’axe du mandrin et la colonne, souvent appelée col de cygne, détermine la distance maximale entre un trou et le bord d’une pièce. Avec 125 mm de distance, le centre du trou peut se situer à environ 125 mm d’un bord, soit un diamètre théorique de 250 mm pour une pièce tournée. Pour des panneaux de 400 ou 600 mm de large, une petite machine d’établi atteint vite sa limite.
| Critère technique | Usage domestique ponctuel | Usage régulier bois et métal | Usage soutenu ou grosses pièces |
|---|---|---|---|
| Course de broche | 50 à 60 mm | 70 à 85 mm | 80 à 120 mm |
| Distance colonne-mandrin | 100 à 125 mm | 140 à 170 mm | 170 mm et plus |
| Mandrin | 1,5 à 13 mm | 3 à 16 mm | Cône Morse ou 16 mm renforcé |
| Prix indicatif 2026 | 150 à 300 euros | 350 à 800 euros | 800 à 1 500 euros |
Contrôler le plateau, le mandrin et le faux-rond
La table doit être plane, suffisamment épaisse et dotée de rainures permettant de fixer un étau ou des brides. Une table trop légère vibre et rend difficile le maintien d’une cote. Le réglage de hauteur doit se faire sans à-coups, avec un verrouillage net. Sur les machines au sol, une crémaillère facilite cette manœuvre lorsque la table est lourde.
Le mandrin auto-serrant apporte du confort pour les diamètres courants. Il permet de changer de foret rapidement sans clé, ce qui réduit les manipulations. Un mandrin à clé reste fréquent sur les machines d’entrée de gamme et peut serrer correctement, à condition de serrer sur les trois trous prévus. Une clé laissée dans le mandrin est un risque direct de projection au démarrage.
Pour les gros diamètres et l’usage fréquent dans le métal, une broche à cône Morse est préférable. Elle reçoit un mandrin amovible ou directement des outils à queue conique. Ce montage est plus rigide que certains mandrins montés sur un simple arbre. Il faut toutefois apprendre à nettoyer les portées coniques, car une poussière ou un copeau suffit à créer du faux-rond.
La précision se vérifie avant l’achat. Descendez la broche jusqu’à la table et observez si le foret reste dans l’axe d’un repère. Vérifiez aussi le jeu latéral en tenant le mandrin machine arrêtée. Un léger mouvement peut exister sur une entrée de gamme, mais un battement perceptible à l’œil nu annonce des trous imprécis et une usure accélérée des forets.
Les graduations sont utiles, mais elles ne dispensent pas d’un contrôle au réglet ou au pied à coulisse. Un affichage laser peut aider au centrage sur le bois, mais il ne corrige ni un étau mal fixé ni une broche imprécise. La qualité vient d’abord de la rigidité de l’ensemble table, colonne, tête et fixation de la pièce.
Un essai avec une mèche de 8 mm dans une chute de bois dur révèle souvent la réalité d’une machine. Si le trou sort propre, à l’emplacement prévu, sans vibrations ni déplacement de la pièce, la base mécanique est saine.
Adapter la puissance et les vitesses de la perceuse à colonne aux matériaux
La puissance du moteur doit correspondre au travail prévu. Pour des forets de 3 à 10 mm dans le bois, le plastique et l’acier mince, un moteur de 350 à 500 W suffit généralement. Une machine de 550 à 750 W offre davantage de réserve pour l’acier, les mèches Forstner, les scies-cloches raisonnables et les utilisations répétées. Au-delà de 750 W, le gain devient pertinent si le bâti, la transmission et l’étau suivent le niveau du moteur.
Un moteur puissant associé à une colonne souple ne transforme pas une machine légère en matériel professionnel. La rigidité limite la vibration, qui provoque des trous ovalisés, des mèches cassées et une finition médiocre. Sur une perceuse à courroie d’entrée de gamme, les poulies doivent tourner sans voile et les courroies doivent être assez tendues pour ne pas patiner sous l’effort.
Les machines monophasées se branchent sur une installation domestique 230 V protégée correctement. Les perceuses triphasées 400 V sont présentes dans l’occasion professionnelle et offrent parfois une excellente robustesse. Elles imposent cependant une alimentation compatible ou l’ajout d’un variateur adapté, à faire contrôler par un électricien. Acheter une machine triphasée à bas prix sans vérifier l’installation est une fausse économie.
Choisir une plage de vitesse plutôt qu’un chiffre maximal
La vitesse de rotation dépend du matériau et du diamètre de l’outil. Plus le diamètre augmente, plus la rotation doit diminuer pour éviter l’échauffement. Un foret de 3 mm dans l’acier peut travailler à une vitesse élevée, alors qu’une scie-cloche de 40 mm dans le métal réclame une vitesse basse, une avance maîtrisée et un lubrifiant de coupe.
Une machine proposant une plage allant approximativement de 200 à 2 500 tr/min couvre beaucoup de travaux domestiques. La présence de plusieurs rapports par courroies reste efficace et fiable, même si le changement demande d’ouvrir un capot. Un variateur électronique apporte du confort, mais il ne remplace pas une transmission solide et peut perdre du couple à très basse vitesse sur les modèles bas de gamme.
- Le bois tendre accepte des vitesses élevées, sous réserve d’employer un foret propre et adapté.
- Le bois dur demande une avance régulière afin d’éviter le brunissement autour du trou.
- L’acier doux se perce à vitesse réduite avec lubrification et pression progressive sur le levier.
- L’aluminium peut coller au foret si la vitesse est excessive ou si les copeaux ne sont pas évacués.
- Le verre, le carrelage et la faïence exigent des forets dédiés, une vitesse faible et un effort limité.
Le perçage du métal impose une attention particulière. Un copeau long, chaud et coupant peut s’enrouler autour du foret. Arrêtez la machine avant de le retirer avec une pince ou un crochet adapté. Les gants ne doivent pas être portés près d’un mandrin en rotation, car ils peuvent être happés. Les lunettes de protection restent obligatoires pendant toute opération.
Une scie-cloche représente un test sévère pour la machine. Dans le bois, une scie-cloche de 60 mm exige une table stable et une vitesse modérée. Dans l’acier, elle doit être réservée à une machine rigide, correctement bridée, avec un outil adapté et un lubrifiant. Une perceuse de 400 W peut réussir l’opération sur un panneau de bois, mais elle ne doit pas être forcée dans une tôle épaisse.
Un équipement trop faible chauffe, cale ou détériore les consommables. Un équipement très puissant mais mal maîtrisé peut arracher une pièce ou casser un outil. Le bon dimensionnement associe donc moteur, gamme de vitesses et tenue mécanique de la pièce.
Comparer le budget, l’étau et les accessoires avant la sélection finale
Le prix affiché de la perceuse ne représente qu’une partie du budget. Une machine vendue 220 euros sans étau, sans forets et sans fixation peut exiger 120 à 250 euros supplémentaires avant les premiers travaux sérieux. En 2026, un étau de perceuse en fonte de largeur 75 à 100 mm coûte couramment entre 35 et 110 euros. Une boîte de forets HSS correcte pour le métal se situe autour de 25 à 60 euros.
Un étau à tiges est léger et maniable. Il répond aux besoins simples sur des petites pièces de bois ou de plastique, mais il peut manquer de rigidité lors du perçage de métal. Un étau usiné en fonte est plus lourd, plus stable et plus durable. Sa largeur de mors, son ouverture maximale et la présence de rainures de fixation comptent davantage que son apparence.
Les pièces longues ne se calent pas dans un petit étau. Elles doivent être soutenues, bridées et empêchées de pivoter. Une barre métallique prise seulement par un foret peut tourner brutalement au moment où l’outil accroche. Ce risque concerne aussi une petite pièce plate, souvent sous-estimée parce qu’elle paraît facile à tenir à la main.
Lire une fiche produit et refuser les caractéristiques imprécises
Une fiche utile indique la puissance absorbée, la plage réelle de vitesses, la course de broche, la distance colonne-mandrin, le diamètre du mandrin, le poids et les dimensions de la table. Elle précise aussi la capacité dans l’acier, quand celle-ci a été mesurée. Une fiche qui annonce seulement « moteur puissant » ou « haute précision » ne permet aucune comparaison valable.
Le poids est un indice, pas une preuve de qualité. Une machine d’établi de moins de 20 kg risque de vibrer dès que le foret dépasse 8 ou 10 mm dans du métal. Une masse de 35 à 50 kg, combinée à une base large et une colonne de diamètre sérieux, apporte une meilleure stabilité. La fixation sur un support rigide reste nécessaire, même pour une machine lourde.
« Un devis d’outillage ou une fiche produit sans course de broche, vitesses et dimensions de table ne permet pas de choisir. Il faut les données qui déterminent le travail réel. »
L’achat d’occasion mérite une inspection sur place. Vérifiez l’état de la colonne, l’absence de jeu excessif dans la descente, le fonctionnement du ressort de rappel et la présence du protège-mandrin. Examinez aussi le câble, l’interrupteur et le capot de courroie. Une machine ancienne en fonte peut être plus solide qu’un modèle récent léger, mais une remise en état électrique doit être confiée à une personne compétente.
Les accessoires réellement utiles restent limités. Une butée de profondeur fiable, un étau robuste, des brides, une clé de mandrin rangée et des forets adaptés couvrent la majorité des projets de bricolage. Les lasers décoratifs, les lampes fragiles et les coffrets de forets de mauvaise qualité ne compensent pas une mécanique imprécise.
L’entretien fait aussi partie du coût total. Nettoyez les copeaux après chaque utilisation avec une brosse ou un aspirateur adapté, machine arrêtée et débranchée. Contrôlez régulièrement la tension de courroie, le serrage de la table et l’état du câble. Une goutte d’huile sur les éléments prévus par le fabricant suffit ; graisser au hasard la broche ou le mandrin peut retenir les poussières et dégrader le fonctionnement.
Un budget cohérent réserve donc une part aux équipements de maintien et aux consommables. La machine seule perce, mais elle ne garantit ni la sécurité ni la répétabilité des opérations.
Utiliser une perceuse à colonne avec précision et sécurité dans l’atelier
La sécurité commence avant le branchement. La perceuse doit être installée sur un support stable, à hauteur de travail acceptable, avec un éclairage direct sur la table. Le sol doit rester dégagé des chutes, câbles et outils. Une rallonge enroulée sous la machine ou un établi instable constituent des défauts à corriger avant toute utilisation.
La pièce doit être fixée dans un étau serré sur la table, ou maintenue par des brides lorsque son gabarit l’impose. Tenir un morceau de bois à la main semble rapide, mais le foret peut accrocher une veine, traverser brutalement ou entraîner la pièce. Cette règle vaut pour le bois, le métal, le plastique et les matériaux composites.
Les cheveux longs doivent être attachés. Les vêtements amples, bijoux, manches flottantes et gants sont à écarter de la zone tournante. Portez des lunettes de protection. Un casque antibruit devient justifié lors d’un usage prolongé ou avec une machine bruyante. Le carter de protection du mandrin doit rester en place, sauf réglage machine hors tension si le manuel le prévoit explicitement.
Suivre une méthode de perçage régulière
Tracez le point de perçage puis marquez-le avec un pointeau pour le métal. Cette petite empreinte empêche le foret de glisser au démarrage. Pour le bois, une pointe fine ou un pré-trou améliore aussi le positionnement, surtout avec une mèche large. Réglez ensuite la hauteur de table pour conserver une course suffisante sans sortir inutilement le fourreau.
- Installez le foret adapté et serrez-le correctement avant de retirer la clé du mandrin.
- Positionnez la pièce et bloquez-la avec un étau ou des brides fixées au plateau.
- Réglez la vitesse en fonction du diamètre du foret et de la matière travaillée.
- Abaissez le foret progressivement, sans à-coups ni pression excessive sur le levier.
- Remontez régulièrement l’outil pour évacuer les copeaux dans les matériaux épais.
- Attendez l’arrêt complet avant de mesurer, déplacer la pièce ou retirer les copeaux.
Lors d’un trou traversant dans le bois, placez une chute sacrificielle sous la pièce. Le foret sortira plus proprement et la table sera protégée. Pour une série de trous à profondeur identique, réglez la butée après un premier essai sur une chute. Cette préparation évite de traverser une façade, un montant ou une pièce finie par erreur.
Le métal demande un effort continu mais modéré. Si le foret bleuit, si la fumée apparaît ou si un crissement persistant se produit, arrêtez la machine. La vitesse est probablement trop élevée, le foret est émoussé ou la lubrification est absente. Forcer le levier ne résout rien et peut casser le foret dans la pièce.
Les matériaux fragiles imposent une autre méthode. Le carrelage se perce avec un foret spécifique, sans percussion, à faible vitesse et avec une pression très limitée. Le verre réclame un trépan ou un foret diamanté, un support parfaitement stable et un refroidissement adapté. Une perceuse à colonne améliore le guidage, mais elle n’annule pas le risque de fissure.
Avant l’achat, faites établir deux listes. La première contient les pièces que vous percerez réellement durant les douze prochains mois. La seconde indique leurs dimensions, leur matière et les diamètres de trous. Cette méthode conduit à une sélection fondée sur l’usage, pas sur une promotion ou un chiffre de puissance isolé.
Quelle puissance choisir pour une perceuse à colonne domestique ?
Pour le bois, le plastique et les petits perçages métalliques, 350 à 500 W couvrent la majorité des besoins. Une puissance de 550 à 750 W est plus adaptée à un usage régulier, aux mèches de grand diamètre et aux travaux sur acier doux, à condition que le bâti soit suffisamment rigide.
Une perceuse à colonne d’établi peut-elle percer du métal ?
Oui, si la machine propose une vitesse basse, si la pièce est bridée et si le foret HSS est adapté. Utilisez une vitesse réduite, un lubrifiant de coupe lorsque nécessaire et ne tenez jamais la pièce à la main.
Faut-il choisir un mandrin auto-serrant ?
Le mandrin auto-serrant accélère les changements de forets et convient très bien aux usages courants. Pour les gros diamètres et le travail fréquent du métal, une broche à cône Morse apporte davantage de rigidité et permet d’utiliser d’autres porte-outils.
Quel entretien prévoir pour une perceuse à colonne ?
Après chaque utilisation, retirez les copeaux machine arrêtée et débranchée. Contrôlez périodiquement la courroie, le câble, les fixations de table et le mandrin. Respectez les points de lubrification indiqués dans la notice du fabricant.